Artykuł sponsorowany
Kiedy detal po cięciu laserowym trzeba sfrezować, by trzymał tolerancję w montażu seryjnym
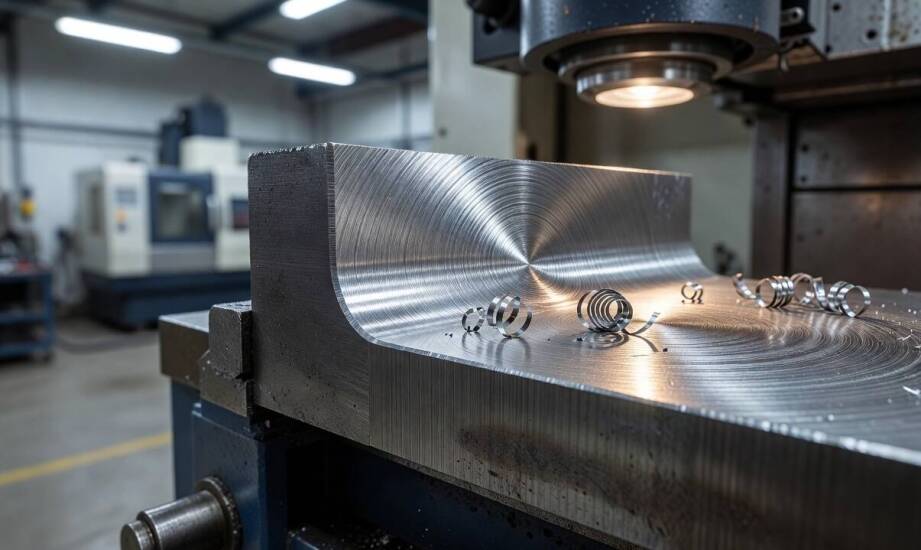
Detal wycięty laserem często wydaje się gotowy do bezpośredniego użycia, ponieważ ma wymiary zgodne z dokumentacją, a jego krawędzie wyglądają wizualnie czysto. Dopiero podczas montażu seryjnego ujawnia się ukryty problem techniczny, który zatrzymuje całą linię produkcyjną. Otwory nie trafiają precyzyjnie na kołki ustalające, powierzchnie przylegające pozostawiają niepożądane szczeliny, a cały zespół mechaniczny nie składa się bez użycia nadmiernej siły. Zjawisko to wynika z minimalnej kumulacji odchyłek, ukrytej na początkowym etapie wycinania blachy. Weryfikacja wizualna nie wystarczy, aby zagwarantować bezproblemowe pasowanie elementów współpracujących. Detale przeznaczone do precyzyjnych mechanizmów wymagają znacznie węższych ram błędów. Powtarzalna produkcja seryjna wymusza zastosowanie dodatkowej obróbki wykańczającej, która eliminuje mikroskopijne niezgodności wymiarowe.
Przeczytaj również: Jak założyć spółkę krok po kroku z pomocą kancelarii prawnej?
Cechy detalu po cięciu laserowym a potrzeba frezowania
Nowoczesne lasery światłowodowe gwarantują bardzo wysoką powtarzalność, co wystarcza w przypadku wielu standardowych projektów przemysłowych. Cechy bezpieczne pod kątem tolerancji po wycięciu to zazwyczaj ogólne kontury zewnętrzne oraz otwory o szerokich marginesach błędu. Rzeczywiste tolerancje uzyskiwane na maszynie są jednak ściśle uzależnione od grubości blachy, rodzaju zastosowanego materiału oraz skomplikowania geometrii wycinanego kształtu. Laser bardzo dobrze radzi sobie z cięciem cienkich stali węglowych i nierdzewnych, ale precyzyjne pasowania funkcjonalne często przekraczają możliwości samej wiązki tnącej. Konstruktorzy maszyn narzucają niekiedy rygorystyczne wymagania dotyczące płaskości oraz prostopadłości krawędzi, które wymuszają wprowadzenie operacji skrawających.
Przeczytaj również: Jakie są najnowsze trendy w haftowaniu sztandarów?
Wysoka temperatura procesu cięcia generuje wokół krawędzi strefę wpływu ciepła, której dokładna szerokość zmienia się w zależności od przyjętych parametrów technologicznych. Materiał w tym obszarze ulega hartowaniu i zmienia swoje właściwości mechaniczne, co utrudnia bezpośrednie gwintowanie lub pasowanie wałków. Chropowatość powierzchni mierzona parametrem Ra i wyrażana w mikrometrach (µm) rośnie wraz z grubością obrabianej blachy. Wartości te spełniają ogólne normy przemysłowe, lecz rzadko odpowiadają bezwzględnym wymaganiom powierzchni ślizgowych lub uszczelniających.
Przeczytaj również: Jak korzystać z suchego lodu w domu? Praktyczne zastosowania i porady
Technolodzy zapobiegają problemom montażowym poprzez zostawienie technologicznego naddatku materiału w zakresie od 0,5 do 1 milimetra na krawędziach krytycznych. Taki zabieg umożliwia późniejsze usunięcie strefy wpływu ciepła oraz mechaniczną korektę niewielkich odkształceń termicznych. Odkształcenia te pojawiają się najczęściej w cienkościennych detalach o asymetrycznym kształcie, nawet mimo zaawansowanej optymalizacji ścieżki prowadzenia głowicy tnącej. Usunięcie zahartowanej warstwy wierzchniej przywraca elementom pełną zgodność z rygorystycznymi założeniami projektowymi i ułatwia ich późniejszą pracę w docelowym zespole maszynowym.
Planowanie obróbki CNC na podstawie dokumentacji technicznej
Skierowanie detalu na wydział obróbki skrawaniem wymaga wnikliwej analizy rysunku technicznego i weryfikacji zapisów normy ISO 2768. Operatorzy maszyn odczytują symbole tolerancji kształtu i położenia, aby zidentyfikować kluczowe bazy odniesienia dla całego elementu. Trójwymiarowy model CAD ułatwia weryfikację wymiarów nominalnych, sprawdzenie łańcuchów wymiarowych w całym zespole oraz zaplanowanie optymalnej sekwencji cięcia i skrawania. Zaawansowane frezowanie CNC pełni rolę operacji domykającej proces technologiczny, eliminując wszelkie niedoskonałości pozostawione przez wiązkę lasera.
Właściwe ustalenie baz obróbkowych jest fundamentem stabilnej produkcji przy łączeniu kilku technologii. Specjaliści z zakładu Amstal opierają programowanie maszyn na wskazaniu powierzchni referencyjnych, od których odmierzane są wszystkie kolejne wymiary. Wykorzystanie krawędzi po cięciu laserowym jako bazy pierwotnej wymaga dużej ostrożności, ponieważ ewentualny skos rzazu przeniesie się na pozostałe operacje frezarskie. Bezpieczniejszym rozwiązaniem jest obróbka dwóch prostopadłych krawędzi na jednym zamocowaniu, co tworzy bardzo dokładny układ współrzędnych dla kolejnych narzędzi.
Sposób mocowania cienkich elementów z blachy ma decydujący wpływ na ostateczny kształt produktu. Zbyt duża siła zacisku w imadle powoduje sprężyste odkształcenie detalu, który po wyjęciu z maszyny traci zadaną płaskość. Zastosowanie systemów podciśnieniowych lub dedykowanych przyrządów montażowych zapobiega odkształceniom i gwarantuje stabilne warunki pracy narzędzia skrawającego. Nowoczesne centra frezarskie wykorzystują sondy pomiarowe do mapowania rzeczywistych wymiarów przygotówki tuż przed rozpoczęciem zbierania wióra, co kompensuje minimalne błędy ułożenia materiału.
Wprowadzenie operacji skrawania po cięciu termicznym zależy w głównej mierze od wymagań narzuconych przez konstruktora maszyny. Jednorazowe poprawianie wymiaru traktuje się zazwyczaj jako zwykłą korektę warsztatową niezbędną do złożenia prototypu. Powtarzający się problem z pasowaniem w produkcji seryjnej daje wyraźny sygnał do całkowitego przeprojektowania procesu technologicznego. Zwiększenie naddatków obróbkowych i precyzyjne ustawienie detalu na stole frezarskim pomagają uniknąć problemów montażowych. Prawidłowe zgranie tych dwóch metod obróbki metali na wczesnym etapie technologicznym wyraźnie obniża wskaźnik braków i stabilizuje koszty wytwarzania całych serii.
Kategorie artykułów
Polecane artykuły

Jak przechowywać peruki? Przydatne akcesoria.

Spływy kajakowe na Kaszubach - jak zadbać o bezpieczeństwo na wodzie?

Jak indywidualne projekty mogą przekształcić tradycyjne pomniki w dzieła sztuki?
